


Beheben von Passungsproblemen bei 3D-gedruckten Türschließblechen

Fehlerbehebung bei Passformproblemen von 3D-gedruckten Türschließblechen
Es gibt ein bestimmtes, befriedigendes „Klicken“, wenn eine Tür perfekt einrastet. Für viele ambitionierte Bastler und Kleinunternehmer ist das Erreichen dieses Geräusches mit einem 3D-gedruckten Ersatzteil der ultimative Test für ihren Arbeitsablauf. Die Schließplatte – die Metall- oder Kunststoffplatte, die den Türriegel aufnimmt – ist ein täuschend einfaches Bauteil. Schon eine Abweichung von 0,5 mm führt dazu, dass die Tür entweder nicht richtig einrastet oder sich nur mit erheblichem Kraftaufwand schließen lässt.
Der Umstieg vom Hobby-3D-Druck auf professionelle, funktionale Hardware erfordert ein Umdenken. Es geht nicht mehr nur darum, eine Datei zu drucken; vielmehr müssen Materialwissenschaft, Thermodynamik und mechanische Toleranzen berücksichtigt werden. Dieser Leitfaden analysiert die Gründe für häufige Passprobleme von 3D-gedruckten Schließplatten und bietet das technische Fundament, um Reparaturen so zuverlässig wie die Originalteile durchzuführen.
Die Physik des „Fehlschusses“: Warum Teile schrumpfen
Der häufigste Grund dafür, dass eine 3D-gedruckte Schließplatte nicht mit dem Türriegel übereinstimmt, ist die thermische Kontraktion. Die meisten Hochleistungsfilamente sind Thermoplaste, die sich beim Erhitzen ausdehnen und beim Abkühlen zusammenziehen. Wenn Ihre Slicer-Einstellungen diese Schrumpfung nicht berücksichtigen, wird Ihr fertiges Bauteil zwangsläufig kleiner sein als Ihr digitales Modell.
Acrylnitril-Styrol-Acrylat (

Materialauswahl für mechanische Haltbarkeit
Bei Reparaturen im Haushalt kommt es bei der Materialwahl auf mehr als nur die „Festigkeit“ an. Es geht um Schlagfestigkeit und Langzeitkriechen (die Tendenz eines festen Materials, sich unter dem Einfluss anhaltender mechanischer Belastungen langsam zu bewegen oder sich dauerhaft zu verformen).
Während
Wenn die Schließplatte für eine Außentür oder einen Bereich mit hoher Luftfeuchtigkeit bestimmt ist,
Slicer-Strategien für Maßgenauigkeit
Sobald Sie das richtige Material ausgewählt haben, besteht der nächste Schritt darin, den Slicer so einzustellen, dass er die Geometrie einer Schlagplatte verarbeiten kann.
1. Horizontale Aufweitung und Lochkompensation
Herkömmliche Schneidemaschinen neigen dazu, Löcher zu klein zu schneiden, da sich der Kunststoff beim Durchfahren einer Kurve durch die Düse zur Mitte hin „zieht“. Bei einer Schließplatte ist das Loch für den Verschluss das kritischste Maß.
- Die Lösung: Wenden Sie eine an Horizontale Erweiterung (manchmal auch „XY-Größenkompensation“ genannt) +0,1 mm bis +0,3 mm.
- Horizontale Locherweiterung: Falls Ihr Slicer dies unterstützt, wenden Sie einen bestimmten positiven Versatz nur auf die Löcher an.Dadurch wird sichergestellt, dass die äußeren Abmessungen der Platte genau bleiben, während das Bolzenloch gerade so weit erweitert wird, dass ein Verklemmen verhindert wird.
2. Düsenwahl und Durchflussrate
Während eine 0,4-mm-Düse der Standard für Hobbyfotografen ist, erzielen ambitionierte Hobbyfotografen oft bessere Ergebnisse mit einer 0,6-mm-Düse Für Funktionsteile. Eine größere Düse ermöglicht dickere Extrusionsbreiten, was aufgrund geringerer Druckschwankungen im Hotend oft zu gleichmäßigeren Lochdurchmessern führt.
- Experten-Tipp: Basierend auf Beobachtungen in der Werkstatt, sollte die Durchflussrate (Extrusionsmultiplikator) leicht reduziert werden, 95-97% Die Verwendung faserverstärkter Filamente kann ein "Überfüllen" der Schichten verhindern, was häufig zum Schrumpfen der Löcher führt.
3. Druckausrichtung für optimale Stabilität
Die häufigste Schwachstelle einer Schließplatte ist die dünne Materialbrücke zwischen dem Bolzenloch und der Plattenkante.
- Empfehlung: Drucken Sie die Schließplatte in einer Ausrichtung, bei der das Riegelloch senkrecht zur Bauplatte. Dadurch wird sichergestellt, dass die Aufprallkraft des Türriegels über die durchgehenden XY-Linien des Drucks verteilt wird und nicht auf die Haftung der Z-Achsen-Schicht angewiesen ist, die naturgemäß schwächer ist.
Umweltkontrolle: Die Rolle der beheizten Kammer
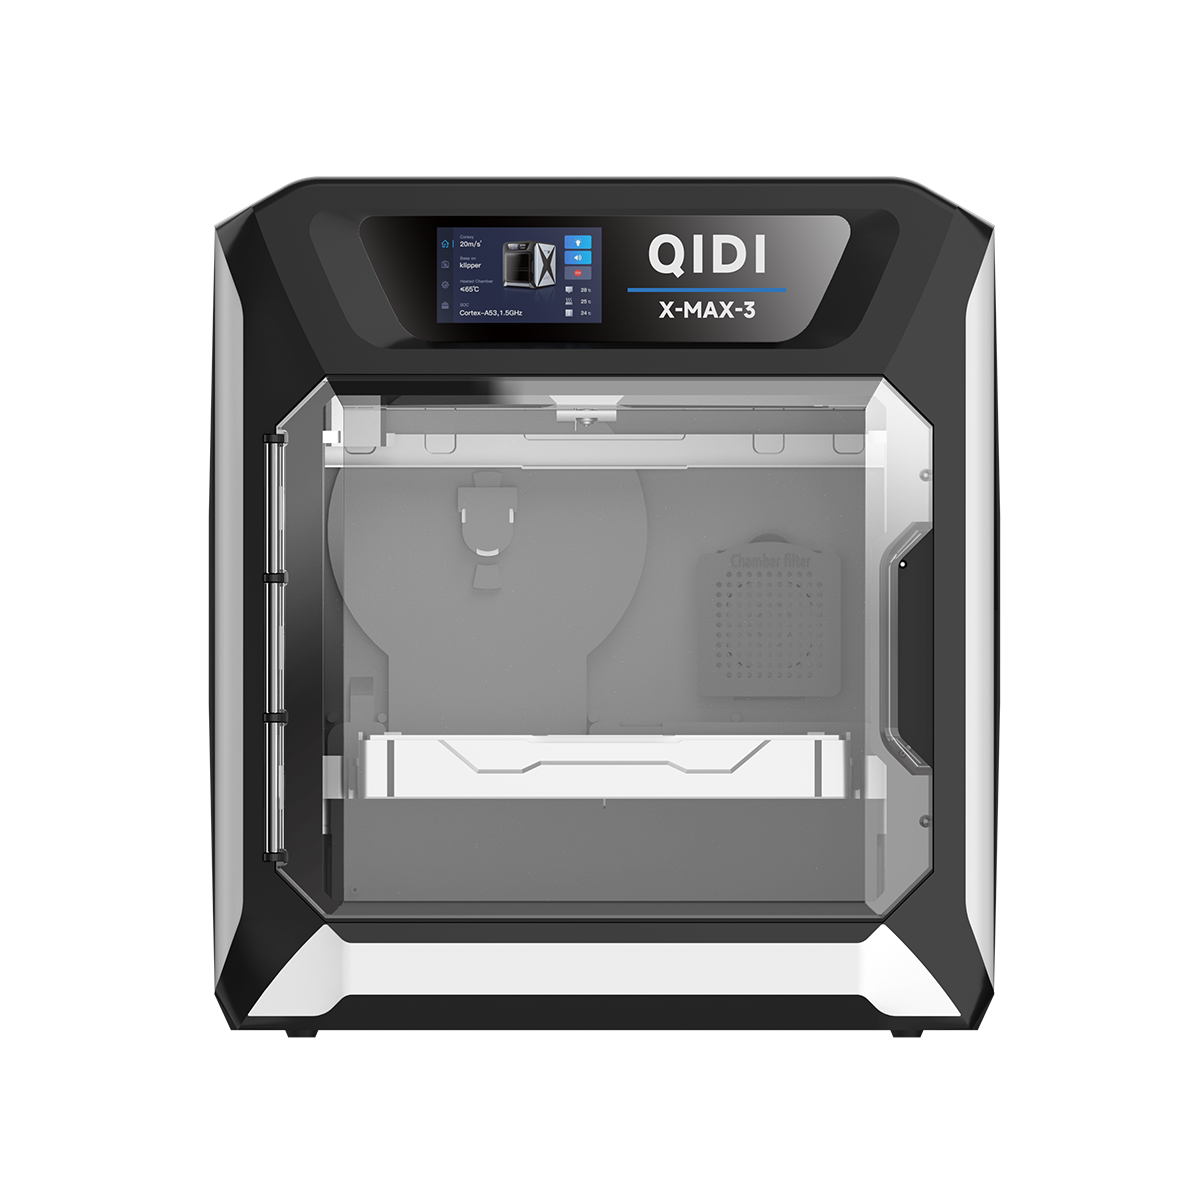
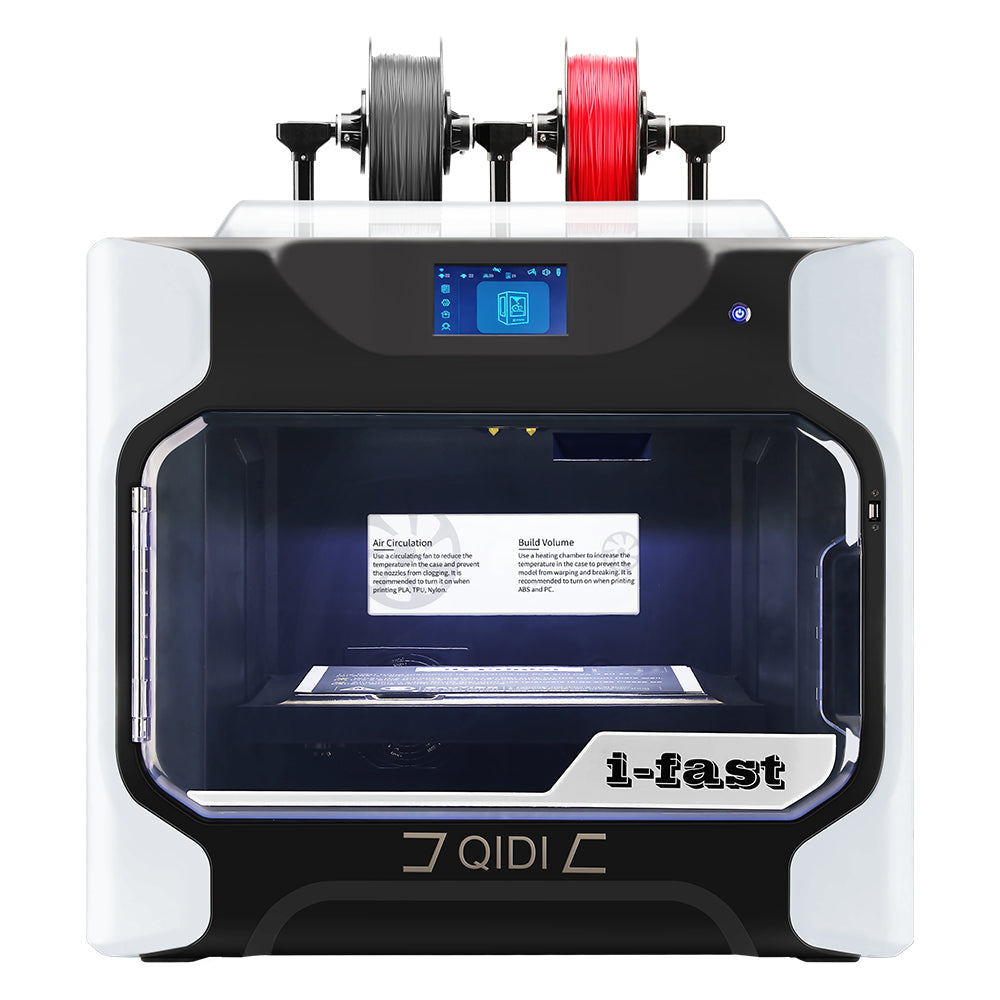
Zuverlässiges Funktionsdrucken ist ohne Umgebungskontrolle unmöglich. Hochleistungsmaterialien wie
Der
Modellierungshinweis (Reproduzierbare Parameter): Um die beschriebenen Toleranzen zu erreichen, haben wir die Druckumgebung anhand der folgenden Basislinie modelliert:
- Kammertemperatur: 60°C (Aktive Heizung).
- Filamentzustand: 6 Stunden bei 80 °C vorgetrocknet (Luftfeuchtigkeit) <15 % relative Luftfeuchtigkeit).
- Kühlventilator: 0 % für die ersten 3 Schichten, danach 15 %.
- Liegefläche: PEI-Platte mit Klebstoff.
Randbedingung: Dieses Modell setzt eine zugfreie Umgebung voraus. Wenn der Drucker nicht in einem geschlossenen System betrieben wird, können sich die Schrumpfungsraten aufgrund ungleichmäßiger Kühlung verdoppeln.
Praktischer Kalibrierungsablauf
Führen Sie vor dem Drucken Ihrer endgültigen Druckplatte einen Zweipunkt-Kalibrierungstest durch. Verlassen Sie sich nicht allein auf einen 20-mm-Kalibrierwürfel; Würfel messen nur „positive“ Außenmaße.
- Der Würfel-Loch-Test: Drucken Sie einen Würfel mit einer Kantenlänge von 10 mm und einem Loch mit 20 mm Durchmesser in der Mitte.
- Messen: Verwenden Sie einen digitalen Messschieber, um die Breite des Würfels (außen) und den Durchmesser des Lochs (innen) zu überprüfen.
- Analysieren: Wenn der Würfel 10,1 mm groß ist, die Bohrung aber 19,8 mm, entsteht ein Konflikt zwischen Schrumpfung und Ausdehnung. Dieser lässt sich üblicherweise beheben, indem die „Horizontale Ausdehnung“ und die „Horizontale Bohrungsausdehnung“ unabhängig voneinander angepasst werden.
Weiterführende Informationen zur Wartung von Haushaltsgeräten finden Sie in unseren Ratgebern zu diesem Thema. defekte Scharniere an Schränken ersetzen oder Konstruktion von maßgefertigten Schubladenschienen-Abstandshaltern. Diese Anwendungen stehen vor ähnlichen Toleranzherausforderungen, bei denen ein Bruchteil eines Millimeters über den Erfolg entscheidet.
Gewährleistung eines professionellen Finishs
Die Behebung von Passformproblemen bei 3D-gedruckten Bauteilen ist eine Übung in Präzisionstechnik.Durch das Verständnis der Schrumpfungseigenschaften von Materialien wie
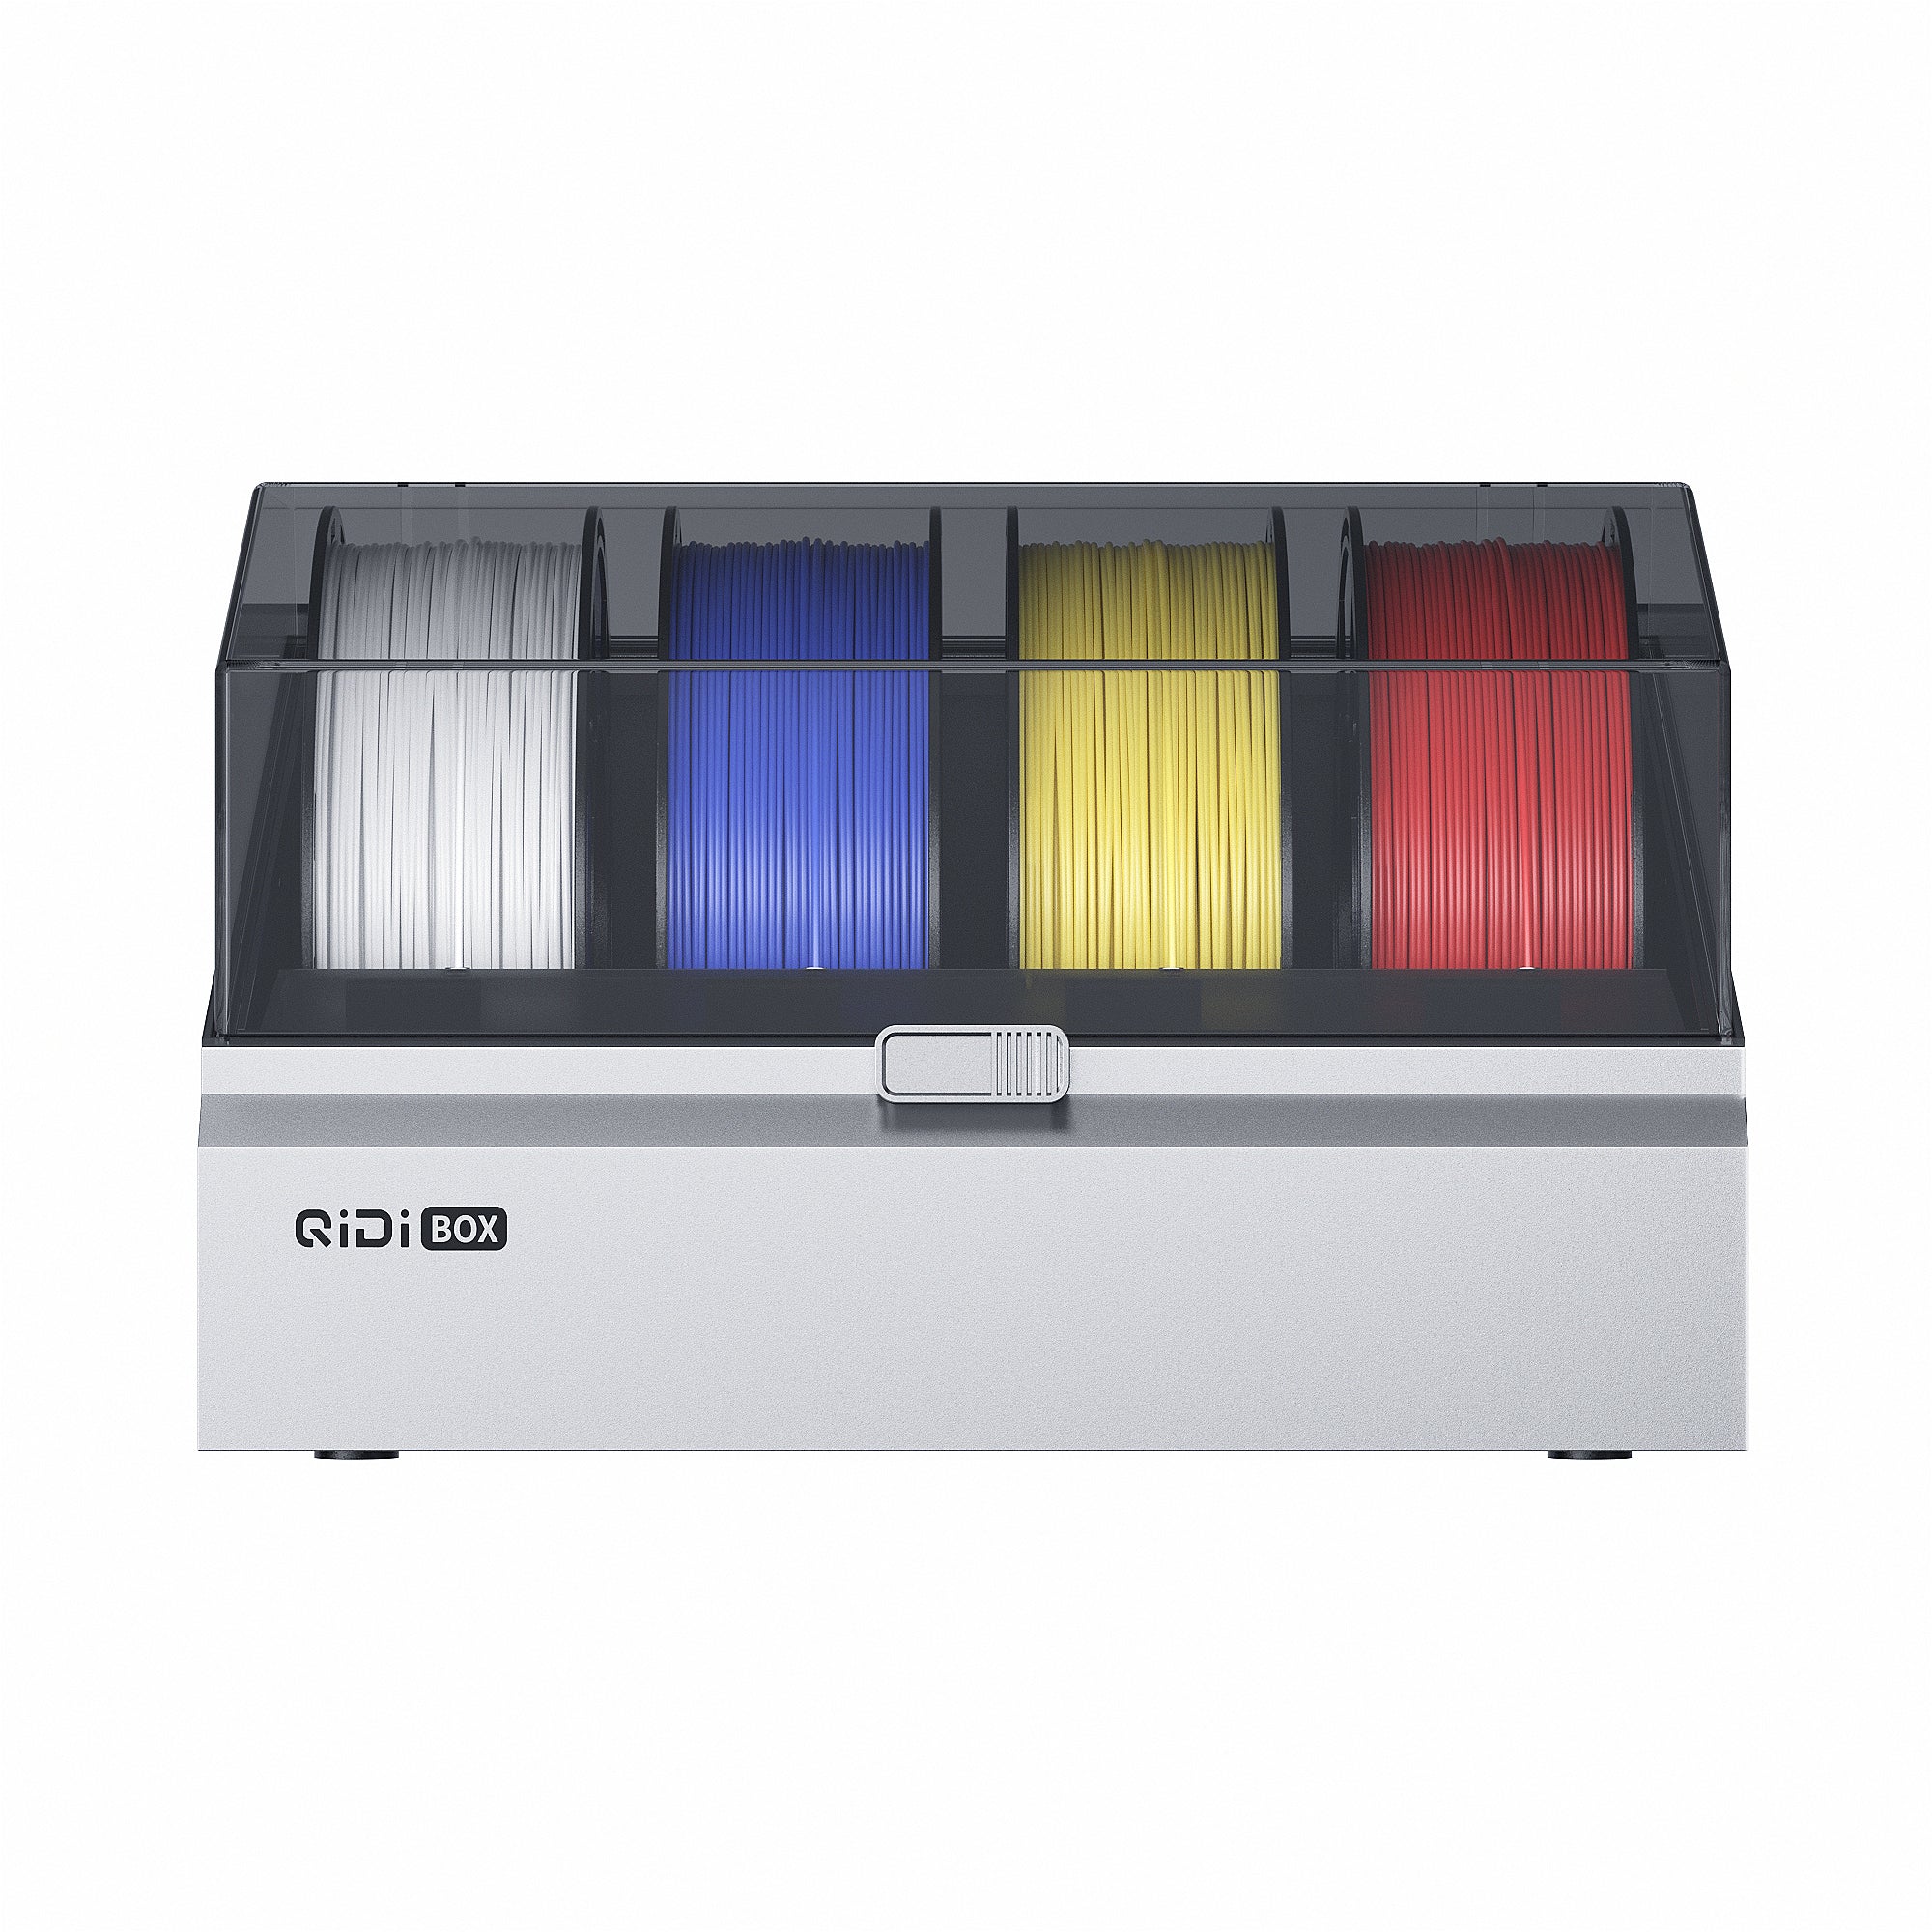
Ob Sie nun Reparatur von gerissenen Kühlschrankgriffen oder Geschirrspülerkorbklammern austauschen, Das Ziel bleibt dasselbe: ein Teil, das auf Anhieb und jedes Mal passt. Mit der richtigen Hardware, wie zum Beispiel der
Hinweis: Diese Anleitung dient lediglich Informationszwecken. Achten Sie beim Austausch von Beschlägen an Brandschutztüren oder Hochsicherheits-Eingangspunkten stets darauf, dass die verwendeten Materialien den örtlichen Bauvorschriften und Sicherheitsstandards entsprechen.
- Fehlerbehebung bei Passformproblemen von 3D-gedruckten Türschließblechen
- Die Physik des „Fehlschusses“: Warum Teile schrumpfen
- Materialauswahl für mechanische Haltbarkeit
- Slicer-Strategien für Maßgenauigkeit
- Umweltkontrolle: Die Rolle der beheizten Kammer
- Praktischer Kalibrierungsablauf
- Gewährleistung eines professionellen Finishs
Empfohlene Produkte